
联系我们

当前位置:
钢兴钢管(东莞市分公司) >
东莞当地今日热点
直缝管【Q355E无缝钢管】厂家拥有先进的设备
更新时间:2026-11-08 07:27:20 ip归属地:东莞,天气:小雨,温度:19-31 浏览次数:17 公司名称: 钢兴钢管(东莞市分公司)
以下是:广东省东莞市直缝管【Q355E无缝钢管】厂家拥有先进的设备的产品参数
| 产品参数 | |
|---|---|
| 产地 | 沧州 |
| 类型 | 无缝钢管 |
| 品牌 | 钢兴 |
| 范围 | 直缝管【Q355E无缝钢管】供应范围覆盖广东省、广州市、深圳市、珠海市、汕头市、佛山市、湛江市、江门市、韶关市、惠州市、茂名市、汕尾市、东莞市、中山市、潮州市、肇庆市、梅州市、河源市、阳江市、揭阳市、云浮市 莞城区、南城区、万江区、石碣镇、石龙镇、茶山镇、石排镇、企石镇、横沥镇、桥头镇、谢岗镇、东坑镇、常平镇、寮步镇、大朗镇、麻涌镇、中堂镇、高埗镇、樟木头镇、大岭山镇、望牛墩镇、黄江镇、洪梅镇、清溪镇、沙田镇、道滘镇、塘厦镇、虎门镇、厚街镇、凤岗镇、长安镇等区域。 |
以下是:广东省东莞市直缝管【Q355E无缝钢管】厂家拥有先进的设备的图文视频


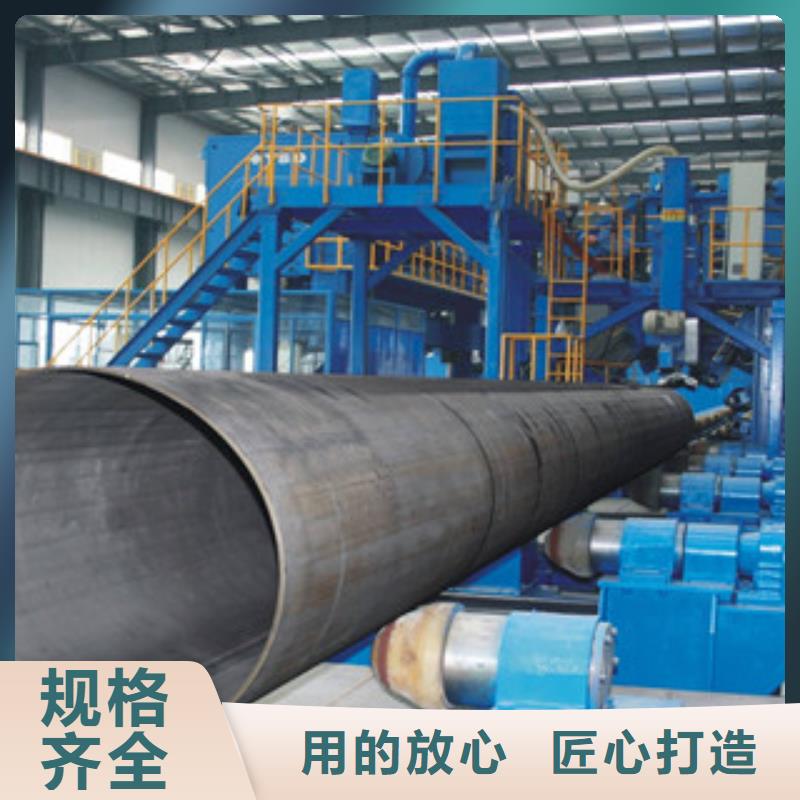

【钢兴】业务覆盖多领域场景,主营樟木头镇低温钢板、高埗镇热扩流体管、惠州电厂管道、湛江非标钢管、江门燃气合金管、阳江燃气钢板等产品服务。直缝管【Q355E无缝钢管】厂家拥有先进的设备_钢兴钢管(东莞市分公司),固定电话:【18552715028】,移动电话:【18552715028】,联系人:刘学成,广东省东莞市樟木头镇东城街道桑园金玉岭路13号亿汇产业园8幢。 广东省,东莞市 2022年,东莞市实现地区生产总值11200.32亿元,比上年增长0.6%。人均地区生产总值106803元,增长0.8%。
想了解直缝管【Q355E无缝钢管】厂家拥有先进的设备产品的更多信息?一部视频,让你轻松get到所有重点!
以下是:广东东莞直缝管【Q355E无缝钢管】厂家拥有先进的设备的图文介绍

影响大直径直缝埋弧焊管全长机械扩径质量的因素有很多,其中与扩径成型质量直接相关的关键因素有扩径率、轴向重叠量、扇形块的数目和边缘圆角、扇形块与钢管内壁间的摩擦与润滑、钢管的形状误差、扩胀速度以及扩径机的矫直设置等。
(1)在扩径率较小时,随着扩径率增大,钢管的圆度误差减小,但当扩径率增大到一定值以后,随着扩径率的增大,钢管横截面上的变形不均匀程度加剧,钢管的圆度误差将大幅增加,在实际生产中,扩径率 控制在0.8%~1.5%之间。
(2)轴向重叠量对钢管全长扩径的纵向变形均匀性和扩径效率具有一定的影响,零重叠量和较小的正向重叠量有利于减轻过渡段的“竹节”现象和提高扩径效率。
(3)增加扇形块的数目,提高扩胀速度,增强扇形块与钢管内壁间的摩擦与润滑,使接触区的摩擦系数减小等均有利于管壁应力趋于均匀分布。
(4)扩径对改善钢管的圆度效果明显。经过扩径后,钢管的圆度误差变得非常小。
(1)在扩径率较小时,随着扩径率增大,钢管的圆度误差减小,但当扩径率增大到一定值以后,随着扩径率的增大,钢管横截面上的变形不均匀程度加剧,钢管的圆度误差将大幅增加,在实际生产中,扩径率 控制在0.8%~1.5%之间。
(2)轴向重叠量对钢管全长扩径的纵向变形均匀性和扩径效率具有一定的影响,零重叠量和较小的正向重叠量有利于减轻过渡段的“竹节”现象和提高扩径效率。
(3)增加扇形块的数目,提高扩胀速度,增强扇形块与钢管内壁间的摩擦与润滑,使接触区的摩擦系数减小等均有利于管壁应力趋于均匀分布。
(4)扩径对改善钢管的圆度效果明显。经过扩径后,钢管的圆度误差变得非常小。

对大直径、高输送压力、长距离输送钢管来说,焊接工艺非常关键。从生产工艺上来分,焊接钢管主要分为电阻焊(Electric Resistance Welding,ERV)管、螺旋埋弧焊(Spirally Submerged Arc Welding,SSAW)管和直缝双面埋弧焊(Longitudinally Submerged Arc Welding,LSAW)管。虽然ERW发展很快,但仍然属于中小直径的焊管,例如日本的Φ610mm、Φ660mm ERW生产线,我国2006年在大庆建成的Φ660 mm ERW生产线。目前大直径焊管仍然要由SSAW和LSAW工艺生产,但是螺旋缝埋弧焊管在工艺上存在一定缺陷。


机械扩径埋弧焊直缝钢管变形过程
根据钢管机械扩径过程的不同阶段,整个变形过程可以分为以弹性变形为主的整圆,塑性变形为主的扩胀变形和卸载回弹3个主要阶段。
1、整圆:钢管在扩径前经过成形、焊接等多道工序,其截面形状大多为近似椭圆,还存在一定的直线段和棱角。整圆就是将钢管截面由近似椭圆变成圆。
管壁在扩径头作用下,发生弯曲变形,随着扩径头的不断径向扩胀,椭圆长轴不断缩短,短轴不断伸长,终扩径头与钢管内壁完全贴合。这个阶段钢管的变形主要为弹性变形,只有形状变化。
2、扩胀变形:钢管在扩径头作用下,直径不断扩大,管壁不断减薄。开始时,钢管处于弹性变形阶段,当管体的应力达到管材屈服强度时,钢管便进入塑性变形阶段,发生变形。
3、卸载回弹:扩径头回撤,钢管变形有一定的弹性回复。
根据钢管机械扩径过程的不同阶段,整个变形过程可以分为以弹性变形为主的整圆,塑性变形为主的扩胀变形和卸载回弹3个主要阶段。
1、整圆:钢管在扩径前经过成形、焊接等多道工序,其截面形状大多为近似椭圆,还存在一定的直线段和棱角。整圆就是将钢管截面由近似椭圆变成圆。
管壁在扩径头作用下,发生弯曲变形,随着扩径头的不断径向扩胀,椭圆长轴不断缩短,短轴不断伸长,终扩径头与钢管内壁完全贴合。这个阶段钢管的变形主要为弹性变形,只有形状变化。
2、扩胀变形:钢管在扩径头作用下,直径不断扩大,管壁不断减薄。开始时,钢管处于弹性变形阶段,当管体的应力达到管材屈服强度时,钢管便进入塑性变形阶段,发生变形。
3、卸载回弹:扩径头回撤,钢管变形有一定的弹性回复。


埋弧直缝焊接钢管的自动超声探伤工艺流程及程控方案?
LSAW直缝焊接钢管自动超声检测工艺流程的主要程序包括:系统启动、焊管上料、焊管传送、焊管转动、焊管夹紧定位、焊缝探伤、喷标、焊管夹具松开、焊管分选、焊管出料等内容。具体过程如下:系统启动:按下启动按钮后。探伤系统电源通;若电源电压检测正常,则开始进行焊管上料:若电压检测不正常,报警器发出报警号并断掉电源。焊管定位:压力传感器检测到焊管经上料系统到达传送轨道后。开始送进焊管;焊管触碰到管前端行程开关后,钢管送进停止;钢管转动,使焊缝处于12钟点位置;然后焊管夹具夹紧钢管,若压力传感器在规定时间内检测到夹紧力达到预定值。则进行下一工序;若在规定时间内夹紧力不能达标。则夹持检测报警系统启动,开始发出报警号。这时应按下急停按钮,检查焊管夹持机构。焊缝探伤:当焊管夹紧检测正常后.耦合剂开始喷出,超声检测探头下压与焊管管体接触,焊管工进并开始探伤;若焊缝有缺陷存在,则焊管停止工进,探头抬起,喷标识;之后探头再次下压,钢管工进、探伤,直到焊管末端与管末端行程开关触碰后停止工进,耦合剂停止喷洒,探头抬起并复位。之后焊管快进,到达焊管分选机构。焊管分选:焊管停止快进,焊管夹具松开;光电传感器检测焊管是否有缺陷标识。若有缺陷标识号输入,则将焊管向前传送至伤管出口;若无缺陷标识号输入,则钢管直接出料至合格焊管出口。至此,一个流程结束,开始下一个循环。
LSAW直缝焊接钢管自动超声检测工艺流程的主要程序包括:系统启动、焊管上料、焊管传送、焊管转动、焊管夹紧定位、焊缝探伤、喷标、焊管夹具松开、焊管分选、焊管出料等内容。具体过程如下:系统启动:按下启动按钮后。探伤系统电源通;若电源电压检测正常,则开始进行焊管上料:若电压检测不正常,报警器发出报警号并断掉电源。焊管定位:压力传感器检测到焊管经上料系统到达传送轨道后。开始送进焊管;焊管触碰到管前端行程开关后,钢管送进停止;钢管转动,使焊缝处于12钟点位置;然后焊管夹具夹紧钢管,若压力传感器在规定时间内检测到夹紧力达到预定值。则进行下一工序;若在规定时间内夹紧力不能达标。则夹持检测报警系统启动,开始发出报警号。这时应按下急停按钮,检查焊管夹持机构。焊缝探伤:当焊管夹紧检测正常后.耦合剂开始喷出,超声检测探头下压与焊管管体接触,焊管工进并开始探伤;若焊缝有缺陷存在,则焊管停止工进,探头抬起,喷标识;之后探头再次下压,钢管工进、探伤,直到焊管末端与管末端行程开关触碰后停止工进,耦合剂停止喷洒,探头抬起并复位。之后焊管快进,到达焊管分选机构。焊管分选:焊管停止快进,焊管夹具松开;光电传感器检测焊管是否有缺陷标识。若有缺陷标识号输入,则将焊管向前传送至伤管出口;若无缺陷标识号输入,则钢管直接出料至合格焊管出口。至此,一个流程结束,开始下一个循环。


钢兴钢管(东莞市分公司)以市场为导向,不断提高 东莞污水钢管、广东东莞本地合金管材、东莞就近砂浆焊管产品质量,完善产品结构,扩大生产能力,以满足用户的要求。 东莞本地大口径圆管、广东东莞本地附近精密钢管、东莞本地高压流体管产品畅销国内二十多个省市,并且大量出口海外,受到用户的信赖和好评。 公司欢迎国内外朋友到我公司参观考察,愿与其携手合作,共谋发展。


您是想要在广东省东莞市采购高质量的直缝管【Q355E无缝钢管】厂家拥有先进的设备产品吗?钢兴钢管(东莞市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的直缝管【Q355E无缝钢管】厂家拥有先进的设备产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:刘学成-【18552715028】,地址:《广东省东莞市樟木头镇东城街道桑园金玉岭路13号亿汇产业园8幢》。